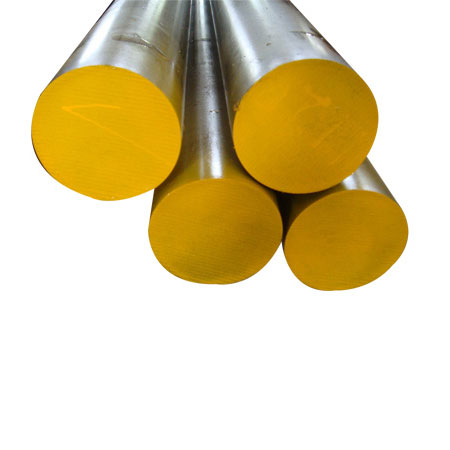
S45CBD Világos Közepes Szénacél
A felület sima hideghúzás után, és a fő különbség az S45C-hez képest, hogy a felület elérheti a durva forgácsolás minőségét.
A feldolgozás utáni lépés közvetlenül használható marásra vagy csiszolásra, ami nagymértékben csökkenti a feldolgozási időt. Jellemzői és alkalmazása megegyezik az S45C-vel.
Olyan alkalmazásokhoz, amelyek megkövetelik az alkatrész szilárdságát és ütésállóságát, mivel magas szén tartalmú, ezért magasabb húzóerővel, nyújthatósággal és kopásállósággal rendelkezik, de nem alkalmas hegesztésre vagy formázásra.
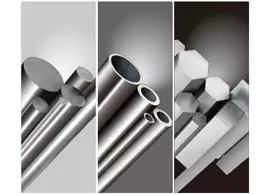
Ez a acél minőség számos szabványos alakban szállítható, beleértve a kör alakút, négyzet alakút, hatszögletűt és lemezt. Általában anyagként használják anyákban és csavarokban, tengelyekben, görgőkben, rugókban, vezetékekben, keretekben, rudakban, motortartozékokban, nyomóformákban, kalapácsokban, zárrögzítőkben/zárbiztosító tömítésekben, turbina rotorokban, vasúti pályákban, hengerhüvelyekben, kéziszerszámokban, csavarokban, vasúti kerekekben, fogaskerekekben, kerti ollókban stb.
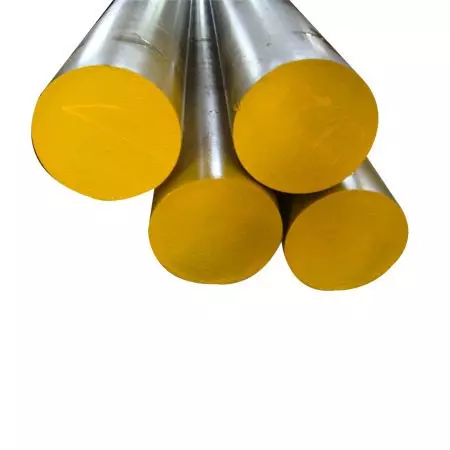
Hidegen húzott fényes közepes szénacél rúd
Rendeltetés
Az S45CBD széles körben használják precíziós mechanikai alkatrészekben és szerkezeti acélban.
Anyagok nemzetközi összehasonlítása
|
EU EN | KÖZÖS ISO |
USA AISI |
JAPÁN JIS |
NÉMETORSZÁG DIN |
KÍNA GB |
FRANCIAORSZÁG AFNOR |
OLASZORSZÁG UNI |
|---|---|---|---|---|---|---|---|
|
C45E C45 | C45 | 1045 | S45C |
CK45 C45 Cf45 | 45 |
XC45 XC48H1 AF65C45 C45 |
C45 1C45 |
|
SPANYOLORSZÁG UNE |
Svédország SS |
Finnország SFS |
Lengyelország PN |
Csehország CSN |
Ausztria ONORM |
Oroszország GOST |
Anglia BS |
|---|---|---|---|---|---|---|---|
| C45K |
1672 1650 | C45 | 45 | 12050 | C45SW | 45 | 080M46 |
**Ez az összehasonlító táblázat csak tájékoztató jellegű. Különböző országok szabványai és minősítései kissé eltérő kémiai összetételűek. Kérjük, a részletekért hivatkozzon az adatbázisra.**
Kémiai összetétel (JIS G4051)
| C(%) | Si(%) | Mn(%) | P(%) | S(%) | Cr(%) | Ni(%) | Cu(%) |
|---|---|---|---|---|---|---|---|
| 0,42-0,48 | 0,15-0,35 | 0,6-0,9 | ≦0,03 | ≦0,035 | ≦0,2 | ≦0,2 | ≦0,3 |
A hőkezelés feltételei
- Annealing: 880℃ Kemence Hűtés
- Normalizálás: 880~870℃ Levegő Hűtés
- Edzés: 820~870℃ Víz Hűtés
- Lágyítás: 550~650℃ Gyors Hűtés
Mechanikai tulajdonságok
(1) Anyag
Húzószilárdság (kgf/mm²): ≧58
Nyúlás (%): ≧35
Hosszabbítás (%): ≧20
Keresztmetszet csökkentési arány (%): ≧45
Keménység (Hb): 167~229
(2) Hőkezelés után
Húzószilárdság (kgf/mm²): ≧70
Nyúlás szilárdság (kgf/mm²): ≧50
Nyúlás (%): ≧17
Keresztmetszet csökkentési arány (%): ≧45
Keménység (Hb): 201~269
Mérettartomány
| Alak | Méret(mm) | |||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Kerek rúd | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 4/8" | 13 | 14 | 15 | 5/8" |
| 16 | 17 | 18 | 19 | 6/8" | 20 | 22 | 7/8" | 24 | 25 | 1" | 26 | |
| 1-1/8" | 28 | 30 | 1-2/8" | 32 | 34 | 35 | 36 | 38 | 1-4/8" | 40 | 42 | |
| 44 | 45 | 46 | 48 | 50 | 2" | 55 | 60 | 65 | 70 | 75 | 80 | |
| 85 | 90 | 95 | 100 | 4" | ||||||||
| Hexagonális | 8 | 3/8" | 3-5/8" | 4/8" | 14 | 15 | 5/8" | 16 | 17 | 18 | 19 | 21 |
| 22 | 23 | 24 | 26 | 27 | 28 | 29 | 30 | 32 | 33.3 | 35 | 36 | |
| 38 | 41 | 46 | 50 | 2" | 55 | 57 | 65 | |||||
| Négyzet | 8 | 3/8" | 10 | 12 | 4/8" | 5/8" | 15 | 6/8" | 20 | 7/8" | 1" | 1-1/8" |
| 1-2/8" | 1-4/8" | 1-6/8" | 50 | 2" | ||||||||
- Acél alkalmazás
Fogaskerék
Sokféle fogaskerék létezik, például: egyenes fogaskerekek, lánckerekek, időzítő feszítőkerekek, ferde fogaskerekek, belső fogaskerekek, sínek, egyenes kúpos fogaskerekek, ívelt kúpos fogaskerekek, nulla fokú kúpos fogaskerekek, lépcsőzetes spirális fogaskerekek, csigafogaskerekek, halberd fogaskerekek. A fogaskerék anyagának erős hajlító fáradási szilárdsággal és érintkezési fáradási szilárdsággal kell rendelkeznie, a fogfelületnek elegendő keménységgel és kopásállósággal kell rendelkeznie, és a magjának bizonyos szilárdsággal és ütésállósággal kell rendelkeznie. A fogaskerekes alkalmazásokhoz az alábbi anyagokat ajánljuk.
Gépi Szerszámorsó
Egy gépben több orsó is lehet. Sokféle orsó létezik, beleértve a csiszoló orsókat, elektromos orsókat, alacsony fordulatszámú orsókat, magas fordulatszámú orsókat, gravírozó gép orsókat, marógép orsókat, eszterga orsókat stb. Ezért az orsónak olyan anyagból kell készülnie, amely a legnagyobb stabilitással, merevséggel és hatékonysággal rendelkezik. Az általunk ajánlott anyagok gépi szerszámorsó alkalmazásához az alábbiak.
Hajtótengelyek
Annak érdekében, hogy lehetővé tegye a vezető és a hajtott alkatrészek közötti igazítás és távolság változtatását, a hajtó tengely tartalmaz egy vagy több kardántengelyt és csatlakozót. Ezért az anyagoknak ellenállniuk kell a nagy nyomásnak, miközben elkerülik a túlzott plusz súlyt, ami a visszafordított lendület növekedését eredményezheti. Az általunk ajánlott hajtótengely alkalmazásához szükséges anyagok az alábbiak.
Vágószerszámok
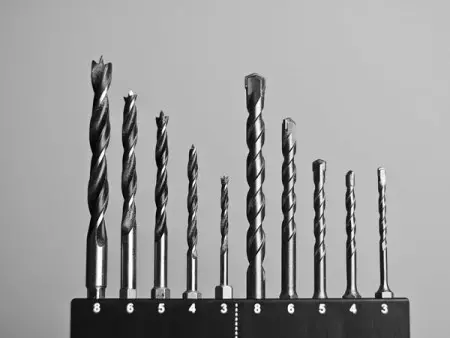
Sokféle vágószerszám létezik, például: marószerszámok, fúrók, körkörös fűrészlapok, fúrók, PCD (Polikristályos gyémánt) vágószerszámok, lyukfúrók, esztergályos szerszámok, bélyegzőszerszámok stb. A vágószerszám anyagának minősége befolyásolja a felületminőséget, a vágási hatékonyságot, a szerszámtartó élettartamát és más tényezőket. Ezért a kiválasztott szerszámmateriálnak magas keménységgel, kopásállósággal, szilárdsággal, ütésállósággal és hőállósággal kell rendelkeznie. Az általunk ajánlott anyagok vágószerszámok alkalmazásához az alábbiak.
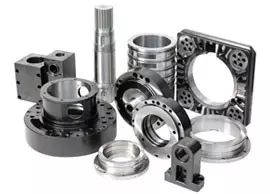
Gépalkatrészek
A mechanikai alkatrészek anyagtípusai közé tartoznak a fém anyagok, nem fém anyagok és kompozit anyagok. A fém anyagokat vasas fém anyagokra és nem vasas fém anyagokra osztják. A vasas fém anyagok közé tartozik az acél, öntött acél és öntöttvas, amelyek jó mechanikai tulajdonságokkal rendelkeznek (például szilárdság, nyújthatóság, szívósság stb.), és viszonylag olcsók és könnyen beszerezhetők. A nem vasas fém anyagok előnyei közé tartozik az alacsony sűrűség, a jó hő- és elektromos vezetőképesség. Az általunk ajánlott anyagok a gépalkatrészek megmunkálásához az alábbiak.