Usinage 5 axes
Services d’usinage simultané 5 axes et de tournage-fraisage
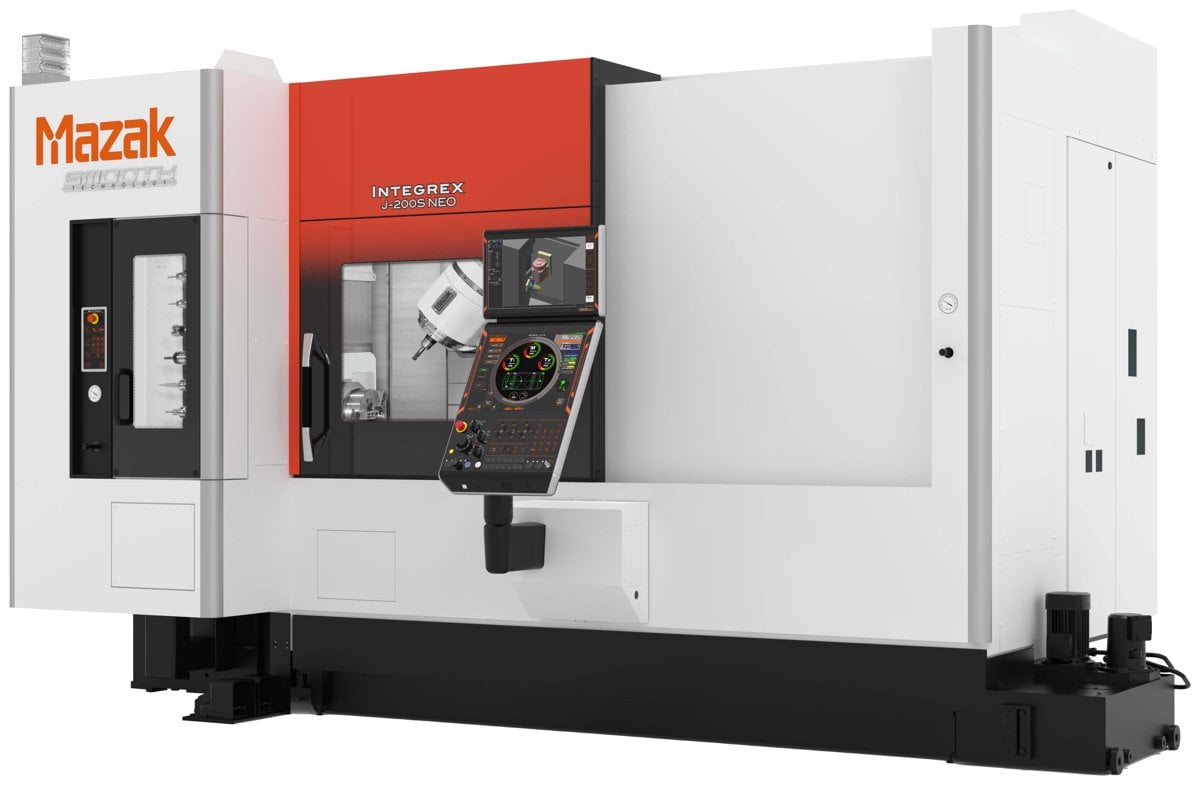
Centre de tournage-fraisage 5 axes Mazak chez JFS Steel
JFS Steel propose l’usinage simultané 5 axes et l’usinage mill-turn 5 axes de pièces en acier, de l’acier allié à l’acier à outils. Nous prenons en charge l’ensemble du projet en un seul endroit : sélection du matériau dans notre stock d’acier, découpe à longueur, usinage 5 axes, traitement thermique, rectification et inspection.
Une seule configuration : tournage, fraisage, perçage et taraudage sur une seule machine.
Plage d’usinage jusqu’à Ø630 × 1 519 mm (24,8 × 59,8 po) : chaque pièce est affectée à la machine qui lui convient.
Acier en stock : aciers au carbone moyen, alliés et à outils fournis depuis notre inventaire, avec certificats matière pour une traçabilité complète.
Avantages
- Moins de montages
Plusieurs faces sont usinées en un seul serrage, ce qui facilite le respect de la position des trous et de la concentricité. - Meilleur accès à l’outil
Incliner l’outil ou la pièce permet aux fraises plus courtes d’atteindre les zones profondes, réduisant ainsi les vibrations. - Moins de montages
Les pièces à plusieurs faces ne nécessitent pas de montage distinct pour chaque face. - Opérations combinées
Le tournage, le fraisage, le perçage et le taraudage sur une seule machine réduisent le temps d'attente entre les machines.
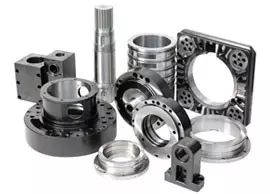
Pièces adaptées à l’usinage 5 axes
| Type de pièce | Caractéristiques typiques | Processus |
| Arbres avec trous inclinés ou transversaux | Trous à différents angles, rainures de clavette, méplats | Usinage combiné 5 axes |
| Arbres excentriques et arbres à cames | Diamètres excentriques, profils non circulaires | Usinage combiné 5 axes |
| Brides et raccords | Configurations de trous sur les faces, faces inclinées, trous latéraux | Usinage combiné 5 axes |
| Roues à aubes et pièces de type turbine | Surfaces continues, pales vrillées | Usinage simultané sur 5 axes |
| Composants de moules et dispositifs de fixation | Usinage multi-faces, rainures profondes, faces chanfreinées | Usinage simultané sur 5 axes |
| Composants de robots et de réducteurs | Configurations de trous sur plusieurs faces, tolérances de position serrées | Usinage simultané 5 axes / tournage-fraisage |
Vous ne savez pas quel procédé convient à votre pièce ? Envoyez-nous le plan et nos ingénieurs l’examineront.
Usinage simultané 5 axes ou usinage positionnel 3+2
Une machine 5 axes ajoute deux axes rotatifs aux axes linéaires X, Y et Z, afin que l’outil puisse approcher la pièce sous différents angles. Il existe deux façons de les utiliser, selon que les axes rotatifs se déplacent ou non pendant la coupe :
| Méthode | Fonctionnement | Pièces typiques | Équipement JFS |
| Positionnel 3+2 | Les axes rotatifs se positionnent selon un angle défini et se verrouillent, puis la machine usine avec trois axes | Motifs de trous sur plusieurs faces, faces inclinées, trous inclinés | Centres de tournage-fraisage 5 axes INTEGREX de Mazak |
| Usinage simultané sur 5 axes | Les cinq axes se déplacent simultanément pendant l’usinage, permettant à l’outil de suivre continuellement la surface | Aubes, surfaces complexes, angles changeant continuellement | Mazak VARIAXIS i-700T |
Capacités d’usinage
| Élément | Capacités de JFS |
| Dimensions maximales de la pièce | Ø630 × 1 519 mm (24,8 × 59,8 po) |
| Capacité de barre | Jusqu’à Ø102 mm (4,0 po) |
| Taille minimale de la pièce | 20 mm (0,79 po) et plus |
| Épaisseur minimale de paroi | 5 mm (0,20 po) et plus |
| Tolérance dimensionnelle générale | JIS B 0405 classe f |
| Tolérance géométrique générale | JIS B 0419 classe K |
| Tolérance la plus serrée | Tournage 0,02 mm (0,0008 po) / Fraisage 0,01 mm (0,0004 po) / Rectification 0,002 mm (0,00008 po) |
| Circularité | 0,005 mm (0,0002 po) |
| Rugosité de surface Ra | Tournage 1,6 µm (63 µpo) / Fraisage 1,6 µm (63 µpo) / Rectification 0,8 µm (32 µpo) |
La taille et la tolérance réalisables dépendent de la géométrie de la pièce, du matériau, du bridage et de l’outillage, et sont confirmées pour chaque plan.Pour savoir comment lire ces valeurs, consultez Qu’est-ce que l’usinage de précision ? Tolérances, procédés et usinage CNC 5 axes expliqués.
Spécifications de la machine 5 axes
| Élément | Mazak VARIAXIS i-700T | Mazak INTEGREX j-200S NEO |
| Type | Centre d’usinage 5 axes simultanés avec tournage | Centre de tournage-fraisage 5 axes, à double broche |
| Dimensions maximales de la pièce | Ø850 × 500 mm (33,5 × 19,7 po) | Ø500 × 910 mm (19,7 × 35,8 po) |
| Table | Ø630 mm (24,8 po), charge maximale de 700 kg (1 543 lb) | — |
| Axes rotatifs | Axe A de −120° à +30°, rotation de l’axe C | Indexation de l’axe B par incréments de 1° |
| Vitesse de broche | 18 000 tr/min | Broche principale à 5 000 tr/min / broche de fraisage à 12 000 tr/min |
Les spécifications des machines sont tirées des pages produits officielles de Mazak.Consultez Équipements d’usinage Mazak pour découvrir nos autres machines.
Matériaux
| Catégorie | Nuances courantes |
| Acier au carbone à faible, moyenne et haute teneur en carbone | S45C (équivalent AISI 1045) et autres |
| Acier allié | SCM440, SNCM220 |
| Acier à outils | SKD11 |
| Acier pour roulements | SUJ2 |
| Acier de décolletage | — |
| Acier inoxydable, aluminium, cuivre | Disponible |
De l’acier à la pièce finie
- Sélection et approvisionnement des matériaux : nous recommandons une nuance adaptée à l’application et la prélevons dans notre stock
- Découpe à longueur : scies circulaires CNC et scies à ruban
- Perçage : perçage standard et perçage profond
- Usinage 5 axes : usinage simultané 5 axes ou tournage-fraisage, selon la géométrie de la pièce
- Traitement thermique et rectification : trempe et revenu, trempe par induction, cémentation, nitruration et rectification réalisés par l’intermédiaire de partenaires qualifiés
- Inspection : dimensions, dureté, mesure par MMT et circularité
- Emballage antirouille et expédition
Les matériaux, l’usinage et l’inspection sont coordonnés par un seul fournisseur ; vous n’avez donc pas besoin de gérer séparément un distributeur d’acier, un atelier d’usinage et un spécialiste du traitement thermique.
Inspection et documentation
- Équipements de mesure : MMT COORD3 ARES 07.07.05, système de numérisation 3D KEYENCE VL-800, machine automatique de mesure optique CNC JMT 5040, duromètres
- Étalonnage : les instruments sont étalonnés chaque année par leurs fabricants
- Inspection de la première pièce : les dossiers d’inspection de la première pièce et de contrôle dimensionnel sont disponibles ; les formats AS9102 FAI ou autres formats spécifiés doivent être demandés et confirmés lors du devis
- Certificats matière : disponibles ; EN 10204 3.1 selon la nuance et la commande
- Rapports d’inspection : fournis sur demande
Prototypage
- Envoyer les plans : modèle 3D et plan 2D
- Examen et devis : usinabilité, gamme de fabrication et délai, avec une réponse sous 3 jours ouvrés
- Matière : issue du stock JFS avec certificats du fabricant pour assurer la traçabilité ; les matières fournies par le client sont également acceptées
- Usinage de prototypes : environ 7 jours ouvrés pour les pièces standard
- Contrôle dimensionnel complet
- Livraison des échantillons avec rapport d’inspection
- Passage à la production en petites séries après approbation
Secteurs d’activité
- Robotique et automatisation : arbres de réducteurs, porte-satellites, arbres de transmission
- Machines-outils : broches, engrenages, arbres à vis sans fin
- Moteurs électriques : arbres moteur, brides
- Équipements pour semi-conducteurs : montages, arbres
Éléments à inclure dans votre demande de devis
- Modèle 3D (STEP, IGES) et dessin 2D (PDF)
- Exigences relatives aux matériaux et à la dureté
- Quantité (prototype ou production)
- Exigences relatives au traitement thermique et à la finition de surface
- Dimensions critiques et tolérances
- Date de livraison souhaitée
- E-mail : info.jufeng@gmail.com
- Téléphone : +886-4-2523-3499
- Envoyez vos dessins pour examen et devis
FAQ
Quelle est la différence entre l’usinage 3 axes, 4 axes et 5 axes ?
Une machine 3 axes se déplace uniquement selon les axes X, Y et Z ; chaque nouvelle face nécessite donc une nouvelle mise en place.Une machine à 4 axes ajoute un axe rotatif pour faire pivoter la pièce afin de réaliser des usinages latéraux.Une machine à 5 axes ajoute un deuxième axe rotatif, permettant à l’outil d’atteindre la pièce sous davantage d’angles, ce qui convient aux trous inclinés, aux pièces à plusieurs faces et aux surfaces profilées.
Quelles pièces nécessitent un usinage simultané sur 5 axes ?
Les pièces dont les surfaces changent continuellement, telles que les roues à aubes, les pales et les cavités de moule.Les pièces qui nécessitent un usinage uniquement selon quelques angles fixes peuvent généralement être réalisées avec un usinage positionnel 3+2.
L’usinage 5 axes est-il plus coûteux ?
Le tarif horaire d’une machine 5 axes est généralement plus élevé.Pour les pièces à plusieurs faces, un nombre réduit de montages et de dispositifs de fixation peut compenser cela, de sorte que le coût total n’est pas nécessairement plus élevé.Les pièces simples sont souvent plus économiques sur une machine à 3 axes, et nous vous recommanderons le procédé adapté en fonction de votre dessin.
Pouvez-vous réaliser un seul prototype ?
Oui.Les quantités s’adaptent à vos besoins et les prototypes à l’unité sont acceptés.
Puis-je fournir mon propre matériel ?
Oui.En tant que fournisseur d’aciers spéciaux, JFS Steel peut toutefois prendre en charge l’ensemble du processus, de l’approvisionnement en acier à la découpe, à l’usinage, au traitement thermique et à l’inspection, avec des certificats d’usine assurant la traçabilité des matériaux.S’approvisionner en matériaux par notre intermédiaire permet de gagner le temps consacré à la recherche et à l’expédition des stocks, et un seul fournisseur est responsable à la fois de la qualité des matériaux et de l’usinage.
De quelles informations avez-vous besoin pour un devis ?
Voir « Que faut-il inclure dans votre demande de devis ? » ci-dessus.