Prelucrare pe 5 axe
Servicii de prelucrare simultană pe 5 axe și de strunjire-frezare
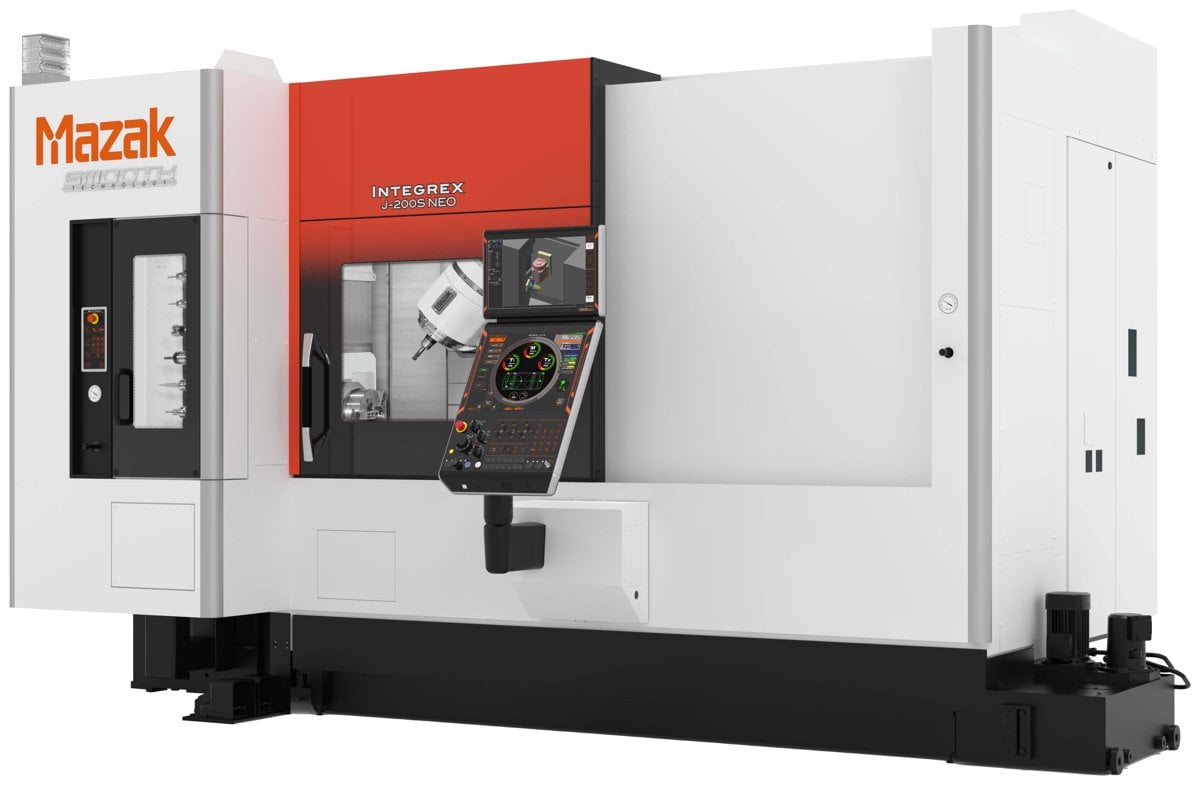
Centru de prelucrare Mazak cu strunjire-frezare pe 5 axe la JFS Steel
JFS Steel oferă frezare simultană pe 5 axe și prelucrare strunjire-frezare pe 5 axe pentru piese din oțel, de la oțel aliat la oțel pentru scule. Gestionăm întregul proiect într-un singur loc: selectarea materialului din stocul nostru de oțel, debitarea la lungime, prelucrarea pe 5 axe, tratamentul termic, rectificarea și inspecția.
O singură configurare: strunjire, frezare, găurire și filetare pe o singură mașină.
Domeniu de prelucrare de până la Ø630 × 1.519 mm (24,8 × 59,8 in.): fiecare piesă este alocată mașinii potrivite pentru aceasta.
Oțel pe stoc: oțeluri cu conținut mediu de carbon, aliate și pentru scule, furnizate din inventarul nostru, cu certificate de laminare pentru trasabilitatea completă a materialului.
Avantaje
- Mai puține configurări
Mai multe fețe sunt finisate într-o singură prindere, ceea ce face mai ușor de menținut pozițiile găurilor și concentricitatea. - Acces îmbunătățit al sculei
Înclinarea sculei sau a piesei permite frezelor mai scurte să ajungă la detalii adânci, reducând vibrațiile. - Mai puține dispozitive de fixare
Piesele cu mai multe fețe nu necesită un dispozitiv de fixare separat pentru fiecare față. - Operații combinate
Strunjirea, frezarea, găurirea și filetarea pe o singură mașină reduc timpul de așteptare între mașini.
Piese potrivite pentru prelucrarea pe 5 axe
| Tipul piesei | Caracteristici tipice | Proces |
| Arbori cu găuri înclinate sau transversale | Găuri la unghiuri diferite, canale de pană, suprafețe plane | Frezare-strunjire pe 5 axe |
| Arbori excentrici și arbori cu came | Diametre excentrice, profile necirculare | Frezare-strunjire pe 5 axe |
| Flanșe și fitinguri | Dispuneri de găuri pe suprafețe, suprafețe înclinate, găuri laterale | Frezare-strunjire pe 5 axe |
| Rotoruri și componente de tip turbină | Suprafețe continue, palete răsucite | Prelucrare simultană pe 5 axe |
| Componente pentru matrițe și dispozitive de fixare | Prelucrare pe mai multe suprafețe, canale adânci, suprafețe teșite | Prelucrare simultană pe 5 axe |
| Componente pentru roboți și reductoare | Dispuneri de găuri pe mai multe suprafețe, toleranțe stricte de poziție | Simultan 5 axe / strunjire-frezare |
Nu sunteți sigur ce proces necesită piesa dumneavoastră? Trimiteți-ne desenul, iar inginerii noștri îl vor analiza.
Prelucrare simultană pe 5 axe vs. prelucrare pozițională 3+2
O mașină cu 5 axe adaugă două axe rotative axelor liniare X, Y și Z, astfel încât scula să poată aborda piesa din unghiuri diferite. Există două moduri de utilizare, în funcție de mișcarea axelor rotative în timpul așchierii:
| Metodă | Cum funcționează | Piese tipice | Echipamente JFS |
| Pozițional 3+2 | Axele rotative se poziționează la un unghi prestabilit și se blochează, apoi mașina prelucrează cu trei axe | Modele de găuri pe mai multe fețe, fețe înclinate, găuri înclinate | Centre de frezare-strunjire Mazak INTEGREX cu 5 axe |
| Prelucrare simultană pe 5 axe | Toate cele cinci axe se deplasează simultan în timpul așchierii, astfel încât scula urmărește continuu suprafața | Palete, suprafețe complexe, unghiuri în schimbare continuă | Mazak VARIAXIS i-700T |
Capacități de prelucrare
| Element | Capacitățile JFS |
| Dimensiunea maximă a piesei | Ø630 × 1.519 mm (24,8 × 59,8 in.) |
| Capacitatea barei | Până la Ø102 mm (4,0 in.) |
| Dimensiunea minimă a piesei | 20 mm (0,79 in.) și mai mult |
| Grosimea minimă a peretelui | 5 mm (0,20 in.) și mai mult |
| Toleranță dimensională generală | JIS B 0405 clasa f |
| Toleranță geometrică generală | JIS B 0419 clasa K |
| Cea mai strictă toleranță | Strunjire 0,02 mm (0,0008 in.) / Frezare 0,01 mm (0,0004 in.) / Rectificare 0,002 mm (0,00008 in.) |
| Circularitate | 0,005 mm (0,0002 in.) |
| Rugozitatea suprafeței Ra | Strunjire 1,6 µm (63 µin.) / Frezare 1,6 µm (63 µin.) / Rectificare 0,8 µm (32 µin.) |
Dimensiunea și toleranța realizabile depind de geometria piesei, material, fixare și scule și sunt confirmate pentru fiecare desen.Pentru a afla cum se interpretează aceste valori, consultați Ce este prelucrarea de precizie? Toleranțe, procese și prelucrarea CNC pe 5 axe explicate.
Specificațiile mașinilor cu 5 axe
| Element | Mazak VARIAXIS i-700T | Mazak INTEGREX j-200S NEO |
| Tip | Centru de prelucrare simultană pe 5 axe cu strunjire | Centru de frezare-strunjire pe 5 axe, cu două arbori principali |
| Dimensiunea maximă a piesei de prelucrat | Ø850 × 500 mm (33,5 × 19,7 in.) | Ø500 × 910 mm (19,7 × 35,8 in.) |
| Masă | Ø630 mm (24,8 in), sarcină maximă 700 kg (1.543 lb) | — |
| Axe rotative | Axa A −120° până la +30°, rotația axei C | Indexarea axei B în pași de 1° |
| Turația arborelui | 18.000 rpm | Arbore principal 5.000 rpm / arbore de frezare 12.000 rpm |
Specificațiile mașinilor sunt preluate de pe paginile oficiale ale produselor Mazak.Consultați Echipamentele de prelucrare Mazak pentru celelalte utilaje ale noastre.
Materiale
| Categorie | Clase uzuale |
| Oțel cu conținut scăzut, mediu și ridicat de carbon | S45C (echivalent AISI 1045) și altele |
| Oțel aliat | SCM440, SNCM220 |
| Oțel pentru scule | SKD11 |
| Oțel pentru rulmenți | SUJ2 |
| Oțel pentru prelucrare automată | — |
| Oțel inoxidabil, aluminiu, cupru | Disponibil |
De la oțel la piesa finită
- Selectarea și furnizarea materialului: recomandăm o calitate potrivită pentru aplicație și o preluăm din stoc
- Debitare la lungime: ferăstraie circulare CNC și ferăstraie cu bandă
- Găurire: găurire standard și găurire adâncă
- Prelucrare pe 5 axe: prelucrare simultană pe 5 axe sau strunjire-frezare, în funcție de geometria piesei
- Tratament termic și rectificare: călire și revenire, călire prin inducție, cementare, nitrurare și rectificare realizate prin parteneri calificați
- Inspecție: dimensiuni, duritate, măsurare CMM și rotunjime
- Ambalare și expediere cu protecție împotriva ruginii
Materialul, prelucrarea și inspecția sunt coordonate de un singur furnizor, astfel încât nu trebuie să gestionați separat un distribuitor de oțel, un atelier de prelucrare și un furnizor de tratamente termice.
Inspecție și documentație
- Echipamente de măsurare: CMM COORD3 ARES 07.07.05, sistem de scanare 3D KEYENCE VL-800, mașină automată CNC de măsurare optică JMT 5040, testere de duritate
- Etalonare: instrumentele sunt etalonate anual de producătorii acestora
- Inspecția primei piese: sunt disponibile înregistrările inspecției primei piese și ale verificării dimensionale; FAI conform AS9102 sau alte formate specificate trebuie solicitate și confirmate la ofertare
- Certificate de material: disponibile; EN 10204 3.1 depinde de calitate și comandă
- Rapoarte de inspecție: furnizate la cerere
Prototipare
- Trimiteți desenele: model 3D și desen 2D
- Analiză și ofertare: prelucrabilitate, traseul procesului și termenul de execuție, cu răspuns în termen de 3 zile lucrătoare
- Material: preluat din stocul JFS, cu certificate de laminare pentru trasabilitate; este acceptat și materialul furnizat de client
- Prelucrarea prototipurilor: aproximativ 7 zile lucrătoare pentru piesele obișnuite
- Inspecție dimensională completă
- Livrarea mostrei împreună cu raportul de inspecție
- Trecerea la producția în serie mică după aprobare
Industrii
- Robotică și automatizare: arbori de reductor, port-sateliți, arbori de antrenare
- Mașini-unelte: arbori principali, angrenaje, arbori melcați
- Motoare electrice: arbori de motor, flanșe
- Echipamente pentru semiconductori: dispozitive de fixare, arbori
Ce trebuie să includeți în cererea de ofertă
- Model 3D (STEP, IGES) și desen 2D (PDF)
- Cerințe privind materialul și duritatea
- Cantitate (prototip sau producție)
- Cerințe privind tratamentul termic și finisarea suprafeței
- Dimensiuni și toleranțe critice
- Data de livrare solicitată
- E-mail: info.jufeng@gmail.com
- Telefon: +886-4-2523-3499
- Trimiteți desenele pentru verificare și ofertare
Întrebări frecvente
Care este diferența dintre prelucrarea pe 3 axe, 4 axe și 5 axe?
O mașină cu 3 axe se deplasează doar pe axele X, Y și Z, astfel încât fiecare față nouă necesită o nouă configurare.O mașină cu 4 axe adaugă o axă rotativă pentru a roti piesa și a prelucra caracteristicile laterale.O mașină cu 5 axe adaugă o a doua axă rotativă, permițând sculei să ajungă la piesă din mai multe unghiuri, ceea ce este potrivit pentru găuri înclinate, piese cu mai multe fețe și suprafețe conturate.
Ce piese necesită prelucrare simultană pe 5 axe?
Piese cu suprafețe care se schimbă continuu, precum rotoarele, paletele și cavitățile matrițelor.Piesele care necesită prelucrare doar la câteva unghiuri fixe pot fi de obicei realizate prin prelucrare pozițională 3+2.
Prelucrarea pe 5 axe este mai scumpă?
Tariful orar al unei mașini cu 5 axe este de obicei mai mare.Pentru piesele cu mai multe fețe, un număr mai mic de configurări și dispozitive de fixare poate compensa acest lucru, astfel încât costul total nu este neapărat mai mare.Piesele simple sunt adesea mai economice pe o mașină cu 3 axe, iar noi vă vom recomanda procesul potrivit pe baza desenului dumneavoastră.
Poți realiza un singur prototip?
Da.Cantitățile sunt stabilite conform cerințelor dumneavoastră, iar prototipurile dintr-o singură piesă sunt acceptate.
Pot furniza propriul meu material?
Da.În calitate de furnizor de oțeluri speciale, JFS Steel poate gestiona întregul proiect, de la furnizarea oțelului, debitare și prelucrare până la tratament termic și inspecție, cu certificate de laminare pentru trasabilitatea materialului.Aprovizionarea cu materiale prin intermediul nostru economisește timpul necesar găsirii și expedierii stocului, iar un singur furnizor este responsabil atât de calitatea materialelor, cât și de cea a prelucrării mecanice.
De ce informații aveți nevoie pentru o ofertă?
Consultați mai sus „Ce să includeți în cererea dumneavoastră de ofertă”.