5 tengelyes megmunkálás
Egyidejű 5 tengelyes és eszterga-maró megmunkálási szolgáltatások
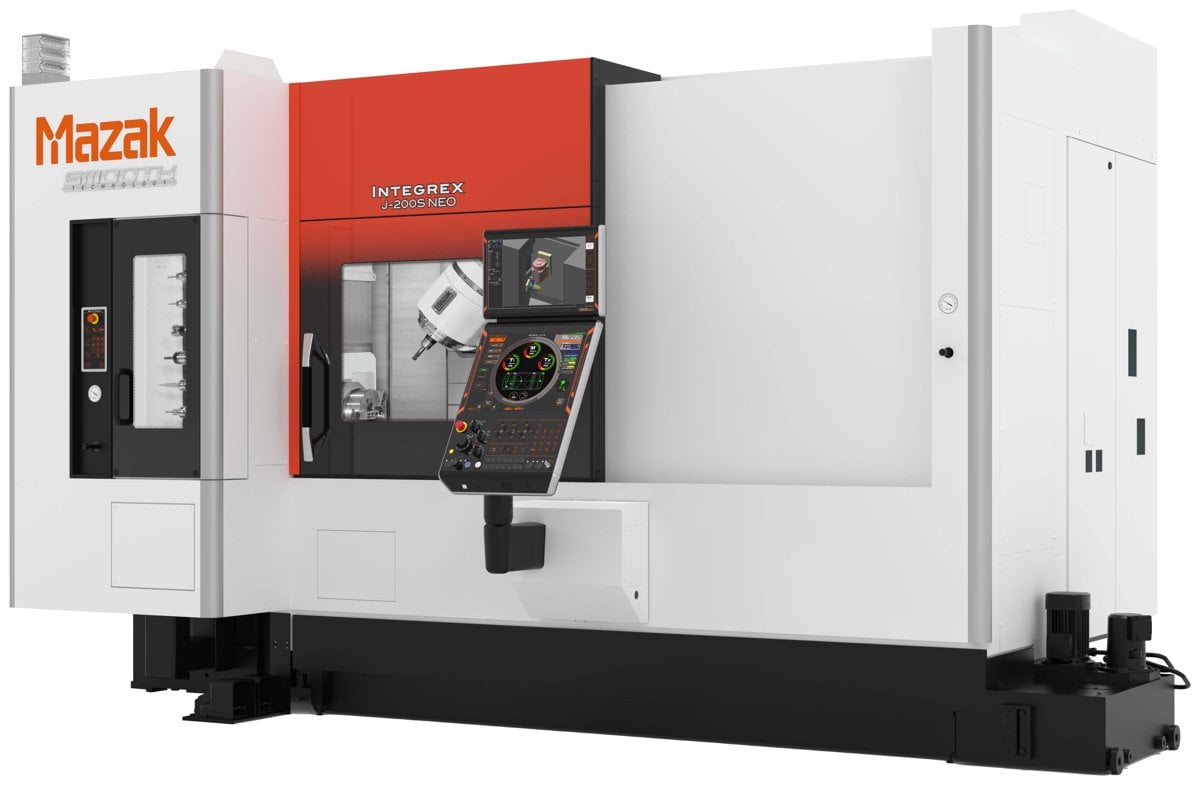
Mazak 5 tengelyes eszterga-maró központ a(z) JFS Steel vállalatnál
A JFS Steel egyidejű 5 tengelyes marást és 5 tengelyes maró-esztergálást kínál acélalkatrészekhez, az ötvözött acéltól a szerszámacélokig. A teljes munkafolyamatot egy helyen végezzük: az anyag kiválasztását acélkészletünkből, a méretre vágást, az 5 tengelyes megmunkálást, a hőkezelést, a köszörülést és az ellenőrzést.
Egyetlen beállítás: esztergálás, marás, fúrás és menetfúrás egyetlen gépen.
Megmunkálási tartomány akár Ø630 × 1 519 mm-ig (24,8 × 59,8 hüvelyk): minden alkatrész a hozzá leginkább illő géphez kerül.
Raktáron lévő acél: készletünkből szállított középszéntartalmú, ötvözött és szerszámacélok, teljes anyagkövethetőséget biztosító gyártóművi tanúsítványokkal.
Előnyök
- Kevesebb beállítás
Egyetlen befogással több felület is elkészíthető, így a furatok pozíciója és koncentrikussága könnyebben tartható. - Jobb hozzáférés a szerszámhoz
A szerszám vagy az alkatrész megdöntésével a rövidebb marók is elérhetik a mélyen fekvő részleteket, csökkentve a rezgéseket. - Kevesebb rögzítés
A többfelületű alkatrészekhez nem szükséges minden felülethez külön rögzítőelem. - Kombinált műveletek
Az esztergálás, marás, fúrás és menetfúrás egyetlen gépen történő elvégzése csökkenti a gépek közötti várakozási időt.
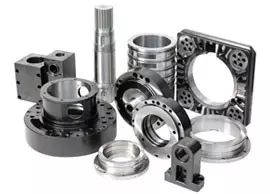
5 tengelyes megmunkálásra alkalmas alkatrészek
| Alkatrésztípus | Jellemző tulajdonságok | Folyamat |
| Ferde vagy keresztfuratokkal rendelkező tengelyek | Különböző szögben elhelyezkedő furatok, reteszhornyok, síkfelületek | 5 tengelyes eszterga-marás |
| Excentrikus tengelyek és vezérműtengelyek | Excentrikus átmérők, nem kör alakú profilok | 5 tengelyes eszterga-marás |
| Karimák és szerelvények | Furatminták homlokfelületeken, ferde felületeken és oldalfuratok | 5 tengelyes eszterga-marás |
| Járókerekek és turbinatípusú alkatrészek | Folytonos felületek, csavart lapátok | Egyidejű 5 tengelyes megmunkálás |
| Szerszámforma-alkatrészek és készülékek | Többfelületű megmunkálás, mély hornyok, letört felületek | Egyidejű 5 tengelyes megmunkálás |
| Robot- és reduktoralkatrészek | Többfelületű furatminták, szűk helyzettűrések | Egyidejű 5 tengelyes megmunkálás / eszterga-maró megmunkálás |
Nem biztos benne, hogy melyik megmunkálási folyamatra van szüksége az alkatrészének? Küldje el nekünk a rajzot, és mérnökeink áttekintik.
Egyidejű 5 tengelyes és 3+2 pozicionáló megmunkálás
Az 5 tengelyes gép két forgótengellyel egészíti ki az X, Y és Z lineáris tengelyeket, így a szerszám különböző szögekből közelítheti meg az alkatrészt. Kétféleképpen használhatók attól függően, hogy a forgótengelyek mozognak-e a vágás közben:
| Módszer | Működési elv | Jellemző alkatrészek | JFS berendezései |
| 3+2 pozicionáló | A forgótengelyek a kívánt szögbe állnak és rögzülnek, majd a gép három tengellyel végzi a megmunkálást | Többfelületű furatminták, ferde felületek, ferde furatok | Mazak INTEGREX 5 tengelyes eszterga-maró központok |
| Egyidejű 5 tengelyes megmunkálás | Mind az öt tengely együtt mozog megmunkálás közben, így a szerszám folyamatosan követi a felületet | Lapátok, összetett felületek, folyamatosan változó szögek | Mazak VARIAXIS i-700T |
Megmunkálási lehetőségek
| Tétel | JFS megmunkálási lehetőségei |
| Max. munkadarabméret | Ø630 × 1519 mm (24,8 × 59,8 hüvelyk) |
| Rúdátmérő-kapacitás | Legfeljebb Ø102 mm (4,0 hüvelyk) |
| Minimális alkatrészméret | 20 mm (0,79 hüvelyk) és nagyobb |
| Minimális falvastagság | 5 mm (0,20 hüvelyk) és nagyobb |
| Általános mérettűrés | JIS B 0405, f osztály |
| Általános geometriai tűrés | JIS B 0419, K osztály |
| Legszűkebb tűrés | Esztergálás: 0,02 mm (0,0008 hüvelyk) / Marás: 0,01 mm (0,0004 hüvelyk) / Köszörülés: 0,002 mm (0,00008 hüvelyk) |
| Köralakúság | 0,005 mm (0,0002 hüvelyk) |
| Felületi érdesség, Ra | Esztergálás 1,6 µm (63 µin.) / Marás 1,6 µm (63 µin.) / Köszörülés 0,8 µm (32 µin.) |
Az elérhető méret és tűrés az alkatrész geometriájától, anyagától, rögzítésétől és szerszámozásától függ, és minden egyes rajz esetében megerősítjük.Az értékek értelmezéséről lásd: Mi a precíziós megmunkálás? Tűrések, folyamatok és az 5 tengelyes CNC magyarázata.
5 tengelyes gép specifikációi
| Tétel | Mazak VARIAXIS i-700T | Mazak INTEGREX j-200S NEO |
| Típus | Egyidejű 5 tengelyes megmunkálóközpont esztergálással | 5 tengelyes maró-esztergaközpont, két orsóval |
| Max. munkadarabméret | Ø850 × 500 mm (33,5 × 19,7 hüvelyk) | Ø500 × 910 mm (19,7 × 35,8 hüvelyk) |
| Asztal | Ø630 mm (24,8 hüvelyk), max. terhelés 700 kg (1543 font) | — |
| Forgótengelyek | A-tengely −120° és +30° között, C-tengely forgása | B-tengely indexelése 1°-os lépésekben |
| Orsófordulatszám | 18 000 ford./perc | Főorsó 5000 ford./perc / maróorsó 12 000 ford./perc |
A gépadatok a Mazak hivatalos termékoldalairól származnak.Tekintse meg a(z) Mazak megmunkálóberendezések oldalt további gépeinkért.
Anyagok
| Kategória | Gyakori minőségek |
| Alacsony, közepes és magas széntartalmú acél | S45C (az AISI 1045-nek megfelelő) és egyéb acélok |
| Ötvözött acél | SCM440, SNCM220 |
| Szerszámacél | SKD11 |
| Csapágyacél | SUJ2 |
| Automataacél | — |
| Rozsdamentes acél, alumínium, réz | Elérhető |
Az acéltól a kész alkatrészig
- Anyagválasztás és -ellátás: az alkalmazáshoz megfelelő anyagminőséget ajánlunk, és raktárról biztosítjuk
- Darabolás méretre: CNC körfűrészek és szalagfűrészek
- Fúrás: hagyományos és mélyfuratfúrás
- 5 tengelyes megmunkálás: a munkadarab geometriájától függően egyidejű 5 tengelyes megmunkálás vagy eszterga-marás
- Hőkezelés és köszörülés: edzés és megeresztés, indukciós edzés, cementálás, nitridálás, valamint köszörülés minősített partnereken keresztül megszervezve
- Ellenőrzés: méretek, keménység, CMM-mérés és köralakúság
- Rozsdásodást megelőző csomagolás és szállítás
Az anyagbeszerzést, a megmunkálást és az ellenőrzést egyetlen beszállító koordinálja, így nem kell külön acélforgalmazóval, gépműhellyel és hőkezelővel kapcsolatot tartania.
Ellenőrzés és dokumentáció
- Mérőberendezések: COORD3 ARES 07.07.05 CMM, KEYENCE VL-800 3D-szkennelő rendszer, JMT 5040 automata CNC optikai mérőgép, keménységmérők
- Kalibrálás: a műszereket gyártóik évente kalibrálják
- Elsődarabos ellenőrzés: az elsődarabos és méretellenőrzési jegyzőkönyvek rendelkezésre állnak; az AS9102 FAI-t vagy más előírt formátumot az árajánlatkéréskor kell kérni és megerősíteni
- Anyagbizonyítványok: rendelkezésre állnak; az EN 10204 3.1 az anyagminőségtől és a megrendeléstől függ
- Ellenőrzési jelentések: kérésre biztosítjuk
Prototípusgyártás
- Rajzok küldése: 3D-modell és 2D-rajz
- Felülvizsgálat és árajánlat: megmunkálhatóság, gyártási folyamat és átfutási idő, válasz 3 munkanapon belül
- Anyag: nyomonkövethetőség céljából a JFS készletéből származó, gyártóművi bizonyítványokkal rendelkező anyag; a vevő által biztosított anyagot is elfogadjuk
- Prototípusok megmunkálása: tipikus alkatrészek esetén körülbelül 7 munkanap
- Teljes méretellenőrzés
- Minta szállítása ellenőrzési jelentéssel
- Áttérés kis sorozatú gyártásra jóváhagyás után
Iparágak
- Robotika és automatizálás: reduktor tengelyei, bolygókerekes hordozók, hajtótengelyek
- Szerszámgépek: orsók, fogaskerekek, csigatengelyek
- Villanymotorok: motortengelyek, karimák
- Félvezetőipari berendezések: rögzítőelemek, tengelyek
Mit tartalmazzon az ajánlatkérés?
- 3D-s modell (STEP, IGES) és 2D-s rajz (PDF)
- Anyag- és keménységi követelmények
- Mennyiség (prototípus vagy sorozatgyártás)
- Hőkezelési és felületkezelési követelmények
- Kritikus méretek és tűrések
- Kért szállítási határidő
- E-mail: info.jufeng@gmail.com
- Telefon: +886-4-2523-3499
- Küldje el rajzait ellenőrzésre és árajánlatkéréshez
GYIK
Mi a különbség a 3, 4 és 5 tengelyes megmunkálás között?
A 3 tengelyes gép csak az X, Y és Z tengelyek mentén mozog, ezért minden új felülethez új beállítás szükséges.A 4 tengelyes gép egy forgótengellyel egészül ki, amely az alkatrészt az oldalsó jellemzők megmunkálásához elfordítja.Az 5 tengelyes gép egy második forgótengellyel egészül ki, így a szerszám több szögből is elérheti a munkadarabot, ami ideális a ferde furatokhoz, a többoldalas alkatrészekhez és a kontúrozott felületekhez.
Mely alkatrészek igényelnek egyidejű 5 tengelyes megmunkálást?
Folyamatosan változó felületű alkatrészek, például járókerekek, lapátok és formaszerszámüregek.Azok az alkatrészek, amelyeknek csak néhány rögzített szögben van szükségük megmunkálásra, általában 3+2 tengelyes pozicionált megmunkálással elkészíthetők.
Drágább az 5 tengelyes megmunkálás?
Az 5 tengelyes gép óradíja általában magasabb.Többfelületű alkatrészek esetén ezt ellensúlyozhatja a kevesebb beállítás és rögzítőeszköz, így a teljes költség nem feltétlenül magasabb.Az egyszerű alkatrészek gyakran gazdaságosabban gyárthatók 3 tengelyes gépen, és a rajza alapján javasoljuk a megfelelő eljárást.
Tudsz készíteni egyetlen prototípust?
Igen.A mennyiségek az Ön igényeihez igazodnak, és az egy darabos prototípusokat is elfogadjuk.
Biztosíthatom a saját anyagomat?
Igen.Speciális acél beszállítójaként azonban a JFS Steel a teljes folyamatot el tudja végezni az acélgyártástól, a daraboláson és megmunkáláson át egészen a hőkezelésig és az ellenőrzésig, az anyag nyomonkövethetőségét biztosító gyártói tanúsítványokkal.Az anyagbeszerzés rajtunk keresztül időt takarít meg a készlet felkutatásával és szállításával kapcsolatban, és egyetlen beszállító felel mind az anyag, mind a megmunkálás minőségéért.
Milyen információkra van szüksége az árajánlathoz?
Lásd fent: „Mit tartalmazzon az ajánlatkérés (RFQ)?”